Orientacyjny moment dokręcania zależy nie tylko od średnicy śruby, lecz także od jej klasy wytrzymałości, stanu gwintu i współczynnika tarcia K. Poniższa tabela jest punktem wyjścia dla suchego gwintu, ale w połączeniach krytycznych zawsze pierwszeństwo mają dane producenta urządzenia lub połączenia.
Tabela momentów dokręcania śrub
Wartości dotyczą standardowych gwintów metrycznych od M6 do M30, suchego gwintu i przyjętego współczynnika K = 0,14. Zostały zestawione dla obciążenia odpowiadającego około 75% granicy plastyczności materiału. Traktuj je jako wartości orientacyjne, zwykle z tolerancją około ±10%, a nie jako uniwersalne nastawy dla każdego połączenia.
| Rozmiar | 8.8 (Nm) | 10.9 (Nm) | 12.9 (Nm) | A2-70 (Nm) | A4-80 (Nm) |
|---|---|---|---|---|---|
| M6 | 9,9 | 14,6 | 17,1 | 8,4 | 9,9 |
| M8 | 24 | 36 | 42 | 21 | 24 |
| M10 | 48 | 71 | 83 | 42 | 48 |
| M12 | 84 | 123 | 144 | 73 | 84 |
| M14 | 134 | 197 | 231 | 117 | 134 |
| M16 | 207 | 305 | 357 | 181 | 207 |
| M18 | 285 | 405 | 474 | 249 | 285 |
| M20 | 405 | 580 | 678 | 354 | 405 |
| M22 | 552 | 780 | 912 | 482 | 552 |
| M24 | 700 | 1000 | 1170 | 612 | 700 |
| M27 | 1030 | 1450 | 1690 | 900 | 1030 |
| M30 | 1400 | 1970 | 2300 | 1220 | 1400 |
Nie przenoś wartości z tabeli bezpośrednio na gwint smarowany, cynkowany albo nierdzewny. Zmiana tarcia może sprawić, że przy tym samym momencie siła zacisku będzie znacznie większa lub mniejsza. Dotyczy to także śrub A2-70 i A4-80, mimo że ich oznaczenia wytrzymałościowe mogą przypominać klasy stosowane dla stali węglowej.
Dlaczego moment dokręcania nie jest stały?
Celem dokręcania nie jest uzyskanie konkretnego momentu samego w sobie, lecz wytworzenie wymaganej siły zacisku. Śruba zostaje sprężyście rozciągnięta, a połączone elementy są dociskane. Moment na kluczu jest pośrednim sposobem kontroli tego procesu, dlatego wynik zależy od strat na tarciu.
W uproszczonym modelu inżynierskim stosuje się wzór:
M = K × d × F
gdzie:
- M oznacza moment dokręcania w Nm
- K oznacza współczynnik tarcia i warunki powierzchni
- d oznacza nominalną średnicę gwintu w metrach
- F oznacza siłę zacisku w niutonach
W praktyce około 90% przyłożonego momentu może zostać zużyte na pokonanie tarcia w gwincie i pod łbem śruby, a tylko około 10% służy bezpośredniemu zwiększaniu siły zacisku. Z tego powodu niewielka zmiana współczynnika K może mocno zmienić naprężenie śruby.
Klasa 8.8 ma typowo granicę plastyczności około 640 MPa, klasa 10.9 około 900 MPa, a klasa 12.9 około 1080 MPa. Wyższa klasa pozwala uzyskać większą siłę zacisku, ale nie oznacza, że można bez sprawdzenia zastosować większy moment. Słabszy gwint nakrętki, cienki element albo nieznane smarowanie nadal mogą doprowadzić do uszkodzenia.
Jak powłoka i smarowanie zmieniają wymagany moment?
Powłoka oraz preparat montażowy zmieniają współczynnik K. Przy niższym tarciu ten sam moment powoduje większą siłę zacisku, dlatego użycie wartości przeznaczonej dla suchej stali na gwincie smarowanym może doprowadzić do przekroczenia granicy plastyczności.
| Stan powierzchni | Typowy K | Wpływ na wymagany moment |
|---|---|---|
| Czarna stal sucha | 0,20–0,22 | Największy spośród typowych wariantów |
| Cynk galwaniczny | 0,18–0,20 | Zwykle niższy niż dla suchej stali |
| Czernienie chemiczne Fe3O4 | 0,16–0,18 | Niższy niż dla suchej stali |
| Cynk ogniowy z olejem | 0,15–0,17 | Wymaga korekty względem suchego gwintu |
| Stal nierdzewna sucha | 0,23–0,28 | Wysokie tarcie i ryzyko zatarcia |
| Stal nierdzewna ze smarem | 0,14–0,18 | Niższy moment, lecz zależny od preparatu |
| Pasta Mo-S2 lub podobny smar | 0,10–0,14 | Znacznie niższy moment niż dla suchego gwintu |
W przypadku stali nierdzewnej występuje ryzyko galling, czyli zacierania gwintu. Wysokie tarcie może miejscowo rozgrzać współpracujące powierzchnie i doprowadzić do ich sczepienia. Dlatego gwinty A2 i A4 należy smarować preparatem przewidzianym do danego zastosowania, na przykład pastą Mo-S2 lub środkiem na bazie PTFE. Po zmianie preparatu nie zakładaj automatycznie tego samego momentu. Najbezpieczniej użyć wartości podanej przez producenta połączenia albo danych dla konkretnego współczynnika tarcia.
Wysokowytrzymałe śruby, szczególnie klasy 12.9, wymagają także właściwego doboru powłoki. Niektóre procesy galwaniczne mogą zwiększać ryzyko kruchości wodorowej. W zastosowaniach krytycznych rodzaj powłoki, przygotowanie powierzchni i ewentualne wygrzewanie powinny wynikać z dokumentacji technologicznej.
Jak poprawnie dokręcić śrubę?
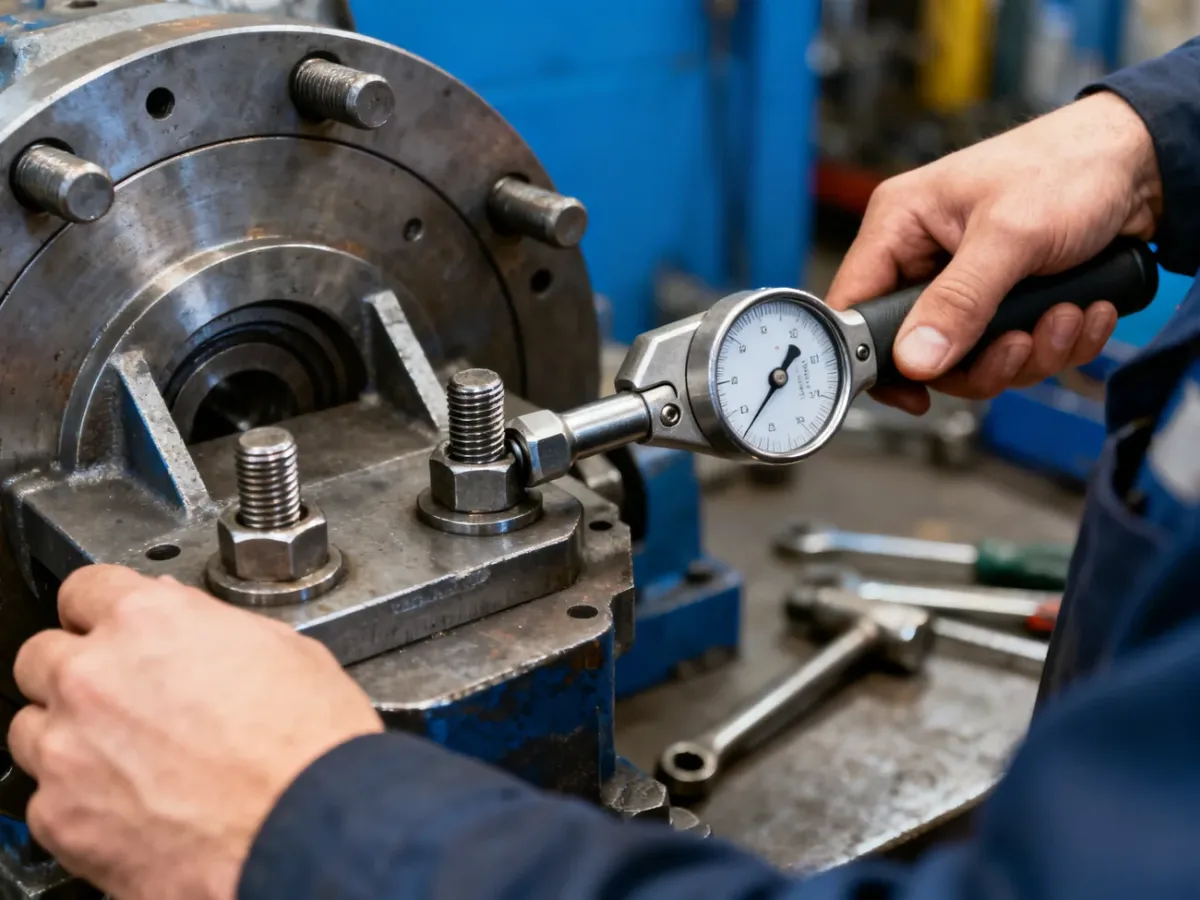
Przed ustawieniem klucza dynamometrycznego sprawdź nie tylko średnicę śruby, lecz także jej klasę, powłokę, stan gwintu i zalecenia producenta. Przy połączeniach wielośrubowych znaczenie ma również kolejność dokręcania.
- Oczyść gwint i powierzchnie przylegania, a następnie sprawdź, czy nie ma zadziorów, korozji ani uszkodzonych zwojów.
- Odczytaj oznaczenie klasy na łbie śruby i dobierz wartość do właściwego rozmiaru oraz stanu powierzchni.
- Nałóż ustalony preparat montażowy, jeśli wymaga tego dokumentacja. Nie mieszaj danych dla suchego gwintu z danymi dla gwintu smarowanego.
- W połączeniu wielośrubowym dokręcaj krzyżowo, aby równomiernie rozłożyć nacisk na elementy.
- Wykonaj trzy przejścia – około 30%, następnie 70%, a na końcu 100% docelowego momentu.
- Po zadziałaniu mechanizmu klucza dynamometrycznego zatrzymaj ruch. Nie dokręcaj dalej po kliknięciu.
W połączeniach narażonych na drgania sam moment może nie wystarczyć do zabezpieczenia przed luzowaniem. W zależności od konstrukcji stosuje się zabezpieczenia mechaniczne, nakrętki samohamowne albo klej do gwintów. Ich użycie również może zmienić warunki tarcia, więc powinno być uwzględnione w instrukcji montażu.
Na co uważać przed dokręcaniem?
Krótka kontrola przed montażem ogranicza ryzyko błędnego odczytu tabeli i uszkodzenia połączenia:
- Sprawdź oznaczenie klasy śruby oraz materiał nakrętki i elementu gwintowanego.
- Upewnij się, że gwint jest czysty, nieuszkodzony i przygotowany w sposób zgodny z dokumentacją.
- Zweryfikuj, czy tabela dotyczy gwintu suchego, powlekanego czy smarowanego.
- Użyj klucza dynamometrycznego pracującego w zakresie obejmującym nastawę, najlepiej z dala od skrajnych wartości.
- Sprawdź datę kalibracji narzędzia i wycofaj je z pracy po upadku do czasu kontroli.
Klucz dynamometryczny powinien być okresowo sprawdzany zgodnie z zaleceniami producenta lub procedurą zakładową. W praktyce często przyjmuje się kontrolę co 12 miesięcy albo po określonej liczbie cykli, na przykład 5000, lecz częstotliwość zależy od intensywności użycia, warunków pracy i wymagań jakościowych.
Nie używaj ponownie śruby, która została trwale wydłużona, ma uszkodzony gwint, ślady korozji, zatarcia albo widoczne odkształcenie pod łbem. W połączeniach krytycznych wymiana elementów po dokręceniu zgodnie z procedurą producenta może być obowiązkowa. Przekroczenie granicy plastyczności powoduje trwałą deformację, a dalsze dokręcanie może zakończyć się zerwaniem trzpienia lub uszkodzeniem gwintu.
Tabela momentów dokręcania śrub pomaga szybko ustawić wartość początkową, ale bez uwzględnienia tarcia nie gwarantuje właściwej siły zacisku. Dla silników, konstrukcji nośnych, układów hamulcowych i innych połączeń krytycznych stosuj wyłącznie procedurę oraz dane producenta.